开放式炼胶机辊筒修复实用指南:判断标准与工艺选择
开放式炼胶机辊筒修复没有统一的处理方案,需先根据辊筒的损伤类型、磨损程度、设备规格与生产工况判断是否具备修复价值,再选择对应的修复工艺。本文将梳理辊筒常见损伤形式、修复可行性判断标准、主流工艺的适用场景,帮助橡塑生产企业合理规划设备维护方案,降低停机损失。
一、辊筒损伤的常见类型与修复价值判断
辊筒是开炼机的核心工作部件,长期承受摩擦、压力与温度变化,出现损伤属于正常损耗,企业可先从损伤形式和判断维度初步评估修复可行性。
1. 常见的辊筒损伤形式
- 表面均匀磨损:长期物料摩擦导致辊径减小、表面粗糙度上升,超出公差范围后会影响混炼间隙精度,造成产品质量波动;
- 局部划伤/沟槽:多因金属异物落入、工具磕碰或清刀不当导致,浅划伤影响物料外观,深划伤会加速局部磨损;
- 辊面腐蚀剥落:常见于处理含腐蚀性添加剂的物料,或清洁药剂使用不当,会导致辊面点状、片状剥落,扩大损伤;
- 形位公差超标:长期过载、辊温异常或安装问题可能导致辊筒弯曲、同轴度偏差,影响混炼均匀性。
2. 修复可行性的核心判断维度
遇到辊筒损伤时,企业可先从以下维度初步判断是否值得修复:
- 结构安全性:剩余壁厚是否满足强度要求,有无结构性裂纹,这是修复的核心前提;
- 尺寸恢复空间:损伤深度是否在可加工范围内,修复后能否达到所需的尺寸精度与表面质量;
- 成本合理性:对比修复成本与新辊采购成本,结合修复后预期使用寿命评估综合投入产出比;
- 生产适配性:修复周期是否匹配生产计划,避免停机时间过长造成更大产能损失。
二、主流修复工艺及适用场景
目前行业内针对开炼机辊筒的修复工艺主要有三类,各自适配不同的损伤情况与工况需求:
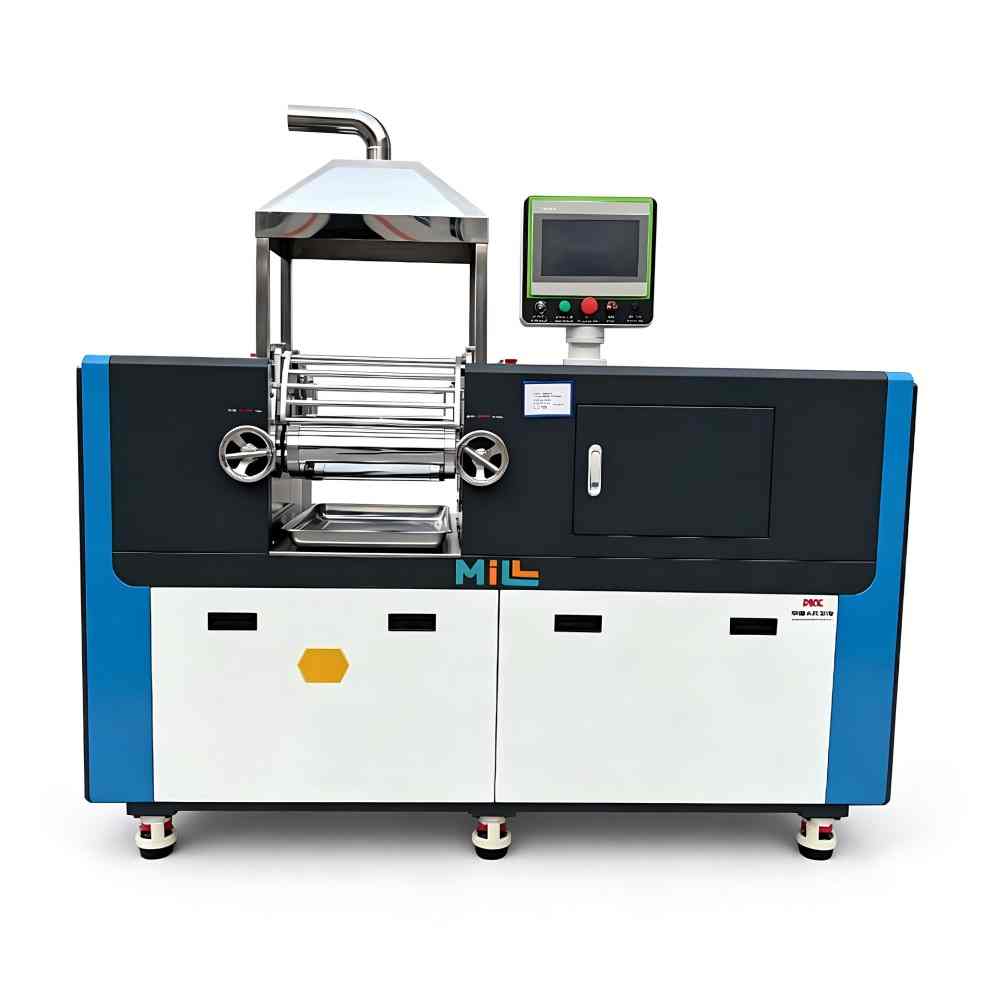
- 磨削抛光修复:针对轻微磨损、浅表划伤的情况,通过精密磨削去除表面损伤层,再经抛光恢复辊面光洁度。这种工艺施工周期短、成本低,适合损伤深度小、对辊径变化容忍度较高的生产场景。
- 热喷涂修复:针对磨损量较大、需要恢复原有辊径尺寸的情况,通过在辊面喷涂耐磨、耐腐蚀的合金或陶瓷涂层来补全尺寸,涂层材质可根据物料的磨损性、腐蚀性特点选择,适配不同的生产需求。
- 堆焊修复:针对损伤较深、对辊面结合强度要求高的重载工况,通过在辊面堆焊专用合金材料,再进行精加工恢复尺寸与精度。修复后的辊面整体性好,使用寿命相对更长,但施工周期也会更长。
需要注意的是,开放式炼胶机辊筒修复的效果不仅取决于工艺本身,也和施工方对橡塑设备工况的熟悉程度直接相关,若工艺选择不当,可能影响辊筒导热性能、耐磨寿命,反而增加后续维护成本。
三、辊筒修复与维护的常见误区
不少企业在辊筒维护中容易走入以下几个误区,反而拉高了综合成本:
- 误区一:小损伤不用修:很多企业觉得辊面轻微划伤、少量磨损不影响生产,实际上不平整的辊面会加速局部磨损,还会导致混炼间隙不均匀,影响物料塑化、混炼效果,最终反映在产品质量波动上,小损伤拖成大问题。
- 误区二:所有损伤都能修复:如果辊筒出现结构性裂纹、剩余壁厚低于安全标准,或者变形量过大无法通过加工校正,强行修复不仅无法保证使用安全,还可能引发生产事故,这种情况建议直接更换合格的新辊筒。
- 误区三:只选价格最低的修复方案:不同修复工艺的适配场景差异很大,比如处理含腐蚀性填料物料的生产线,如果用普通的耐磨喷涂工艺,修复后辊面很快会被腐蚀剥落,反而拉高长期综合成本。
四、企业如何合理规划辊筒维护与修复方案
辊筒的运行状态直接影响开炼机的生产效率与产品质量,建议橡塑生产企业从两个方面做好规划:
一是建立定期检测机制,在日常设备保养中同步记录辊面磨损量、形位公差、表面状态等数据,提前预判损伤发展趋势,尽量安排在生产间隙进行预防性维护,避免突发故障导致的长时间停机。
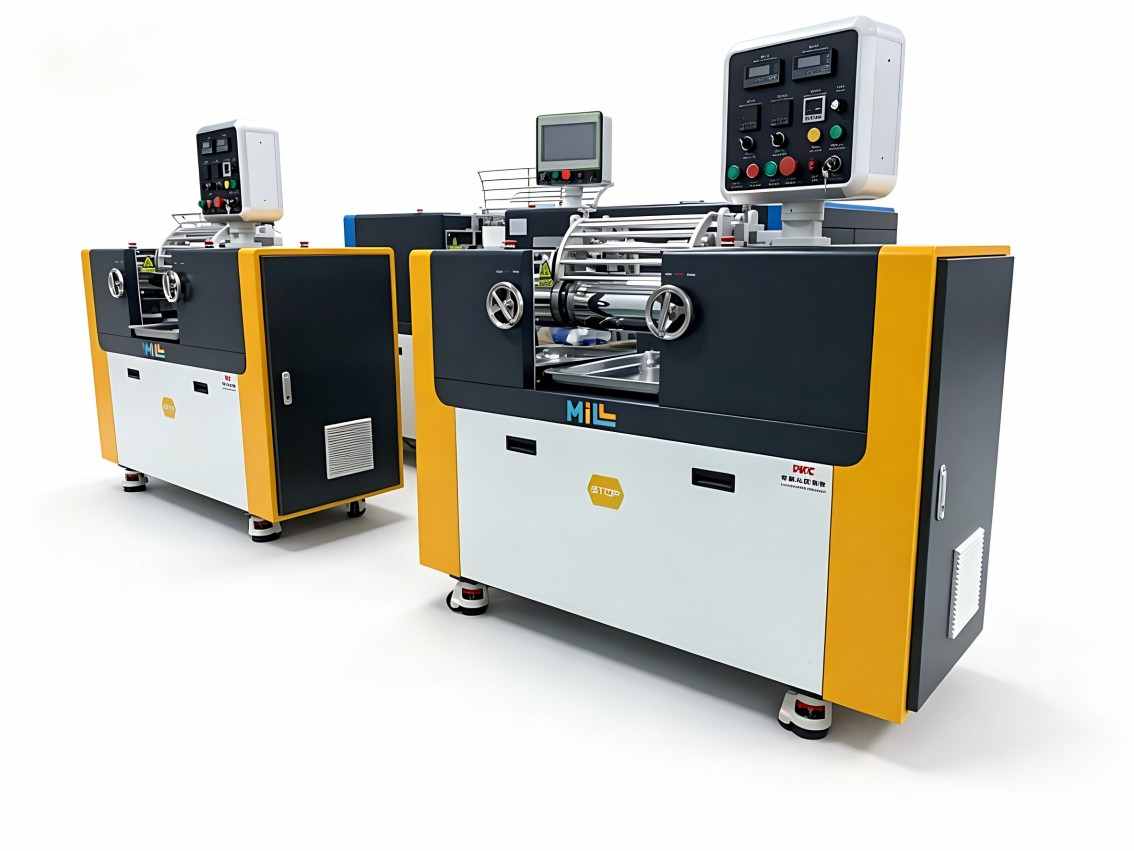
二是遇到复杂损伤时,优先联系熟悉橡塑设备工况的专业服务商进行评估,结合自身的物料配方、产能要求、预算情况选择合适的修复或更换方案,不要盲目决策。
密尔(广东)橡塑机械拥有10年以上橡塑设备行业研发与服务经验,可针对开放式炼胶机辊筒修复需求提供工况评估、工艺建议与配套设备支持,也可根据企业实际需求定制全套橡塑混炼设备的维护优化方案。
如果您需要结合自身生产线的辊筒损伤情况、生产工艺要求评估修复或更换方案,可与密尔技术团队沟通,获取针对性的专业建议。
 热门搜索:
 更新时间:2026-10-29
 点击次数:0
 当前位置: