公司新闻
 热门搜索:
 更新时间:2026-10-27
 点击次数:0
密炼机密封圈是混炼腔室的核心密封部件,属于高频损耗件,出现漏粉、渗油或腔室压力不稳等情况时,通常需要进行密炼机密封圈更换。规范的更换流程与后续维护,直接影响设备密封性能、物料损耗率与生产稳定性。本文将从更换判断标准、操作要点、日常维护三个维度展开梳理,供橡塑生产企业运维与技术人员参考。
很多运维人员把握不好密封圈的更换时机:要么过早更换造成不必要的成本浪费,要么磨损严重漏料后才处理,影响生产进度与产品质量。实际生产中可通过三个核心维度判断是否需要更换:
规范的更换操作是保证密封效果、延长新密封圈寿命的关键,操作不当很容易导致新装密封圈短时间内再次渗漏。核心操作需注意以下三个环节:
提前切断设备总电源、释放腔室残余压力,清理混炼腔内部余料,准备好对应型号的密封圈、扭矩扳手、清洁工具与配套密封辅料,确认工具与配件匹配后再开始拆卸。
按照设备说明书的顺序拆卸密封组件,避免暴力撬动损伤密封槽或转子轴面;拆下旧密封圈后,彻底清理密封槽内的积料、油污与碎屑,检查槽体是否有划痕、磨损变形,若有槽体损伤需先修复再安装新圈。
新密封圈对齐槽位均匀压入,避免扭曲、划伤表面;安装后按规定扭矩对角均匀紧固螺栓,完成后进行空载试运行与逐步升压试漏,确认无渗漏、无异常摩擦后再投入正式生产。
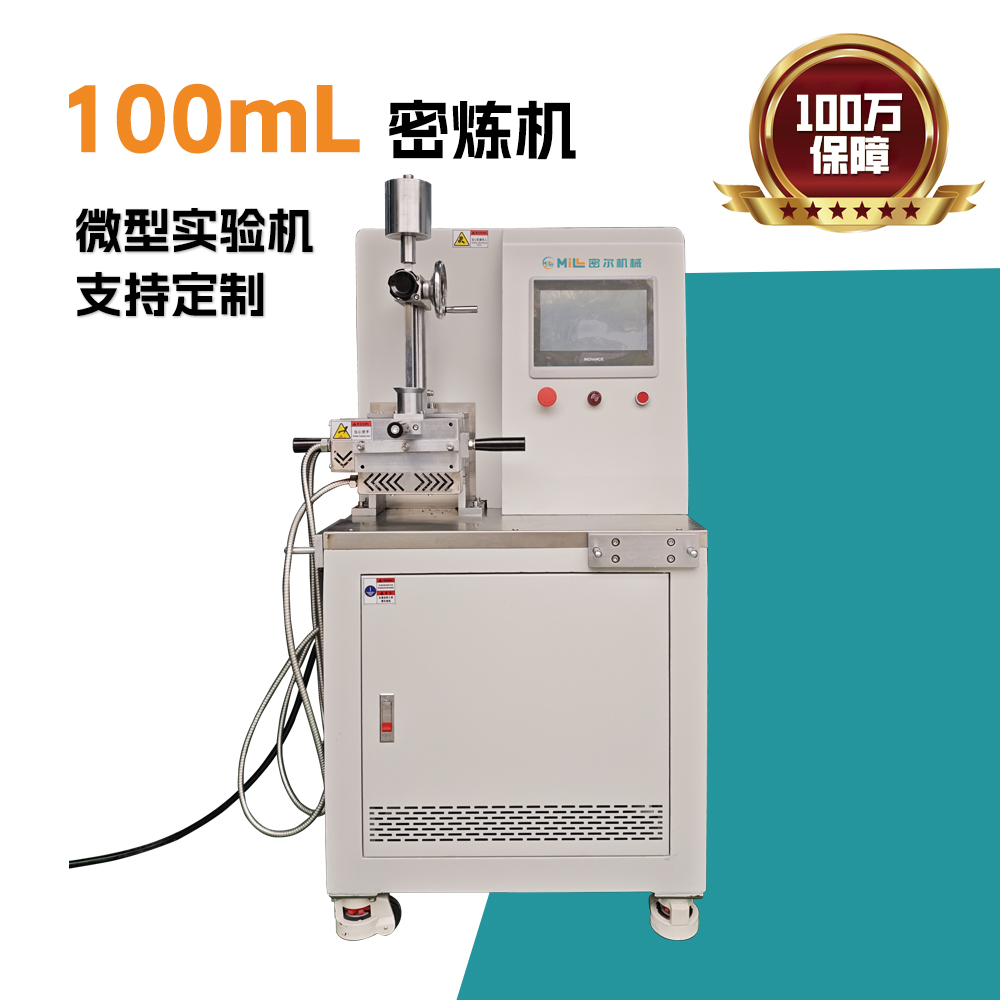
不少企业更换密封圈后很快再次出现问题,大多不是密封圈本身质量问题,而是后续使用与维护不到位。常见的误区与优化建议包括:
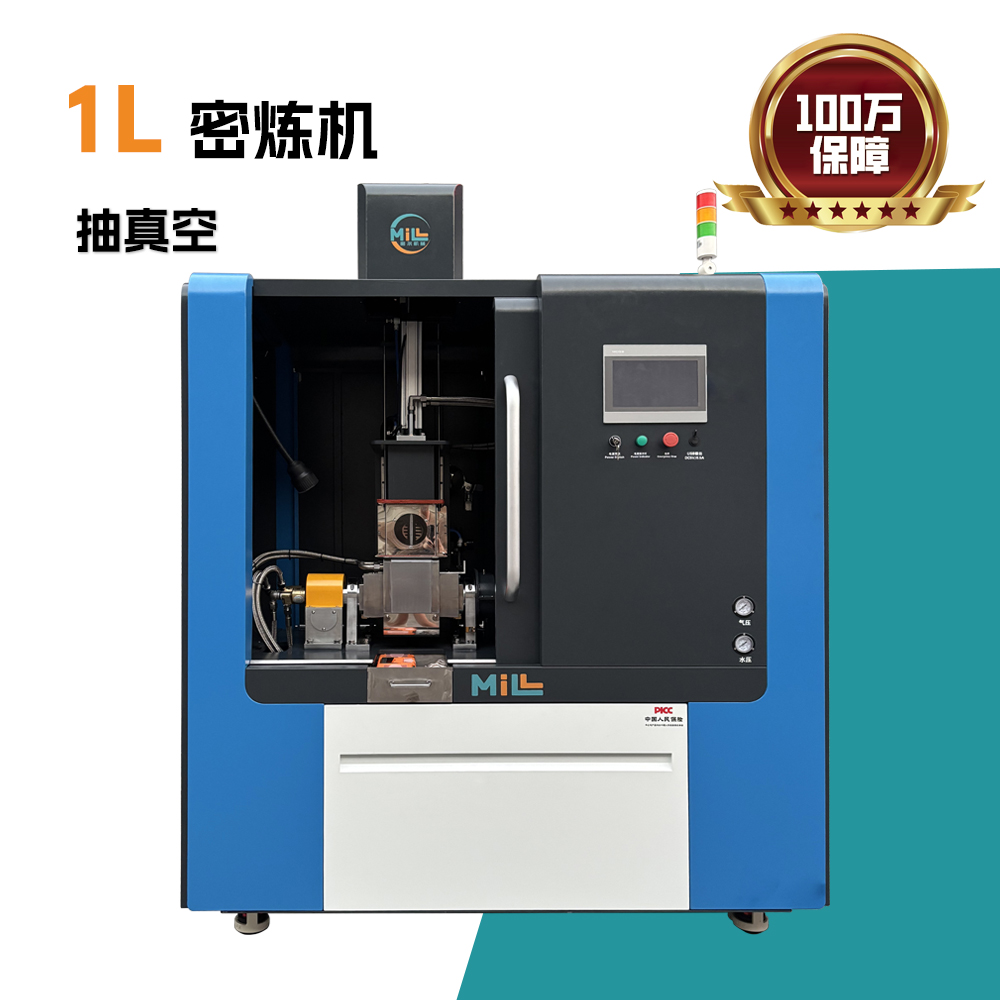
每次开机前可快速检查密封部位是否有积料、渗油,每周记录腔室压力波动数据,提前发现磨损征兆,避免突发漏料导致的批量原料浪费与非计划停机。
温度过高、压力超限或混入硬质异物,都会大幅增加密封圈的磨损速度。日常生产需严格匹配设备额定参数,处理高磨损物料时可适当缩短巡检与更换周期。
不同物料对密封圈的耐磨、耐温、耐腐要求不同,例如陶瓷粉末混炼、耐高温特种橡胶生产等场景,需选择对应材质的密封圈,不能用普通规格替代,否则会大幅缩短使用寿命。
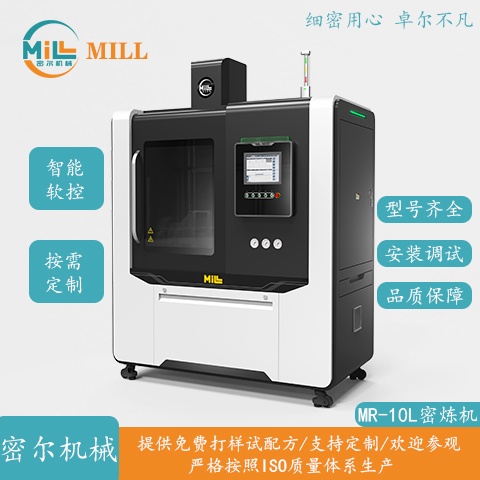
不同规格、不同结构的密炼机,密封设计与适配密封圈型号差异较大,非专业人员很容易出现选型偏差,反而增加维护成本与故障风险。如果企业在密封圈选型、更换操作或设备日常维护上有疑问,密尔(广东)橡塑机械可结合设备型号与实际生产工况,提供对应的技术参考与配套支持。
对于使用密尔加压式密炼机的客户,还可获取原厂配套密封件与针对性的维护指导,帮助企业降低设备故障风险、提升生产稳定性。
如果您需要结合具体设备型号、生产工况评估密封圈更换方案或设备维护建议,可进一步沟通获取针对性指导。
 当前位置: