公司新闻
 热门搜索:
 更新时间:2026-10-26
 点击次数:0
开炼机炼胶分散性是橡胶混炼工序的核心质量指标,直接关系到后续制品的拉伸强度、耐磨性、外观均匀度等关键性能。很多工厂遇到的制品性能不稳定、色差、局部力学性能差等问题,本质上都和混炼分散不充分有关。本文将从设备、工艺、操作三个维度拆解分散性的影响逻辑,并给出可落地的优化方向与选型参考。
很多人对分散性的理解停留在“配合剂混得匀不匀”,但实际上,它的影响贯穿整个生产链路。如果炭黑、硫化剂、功能性填料等组分分散不均,轻则导致制品出现色差、表面瑕疵,重则造成局部力学性能波动,比如轮胎胎面耐磨性不均、密封件使用寿命缩短、改性塑料拉伸强度不达标等。
此外,分散不充分的胶料还可能增加后续挤出、硫化等工序的加工难度,提高废品率,变相推高生产成本。
开炼机的混炼分散效果是设备、工艺、操作三者共同作用的结果,任何一个环节出现偏差,都可能导致最终质量不达标。
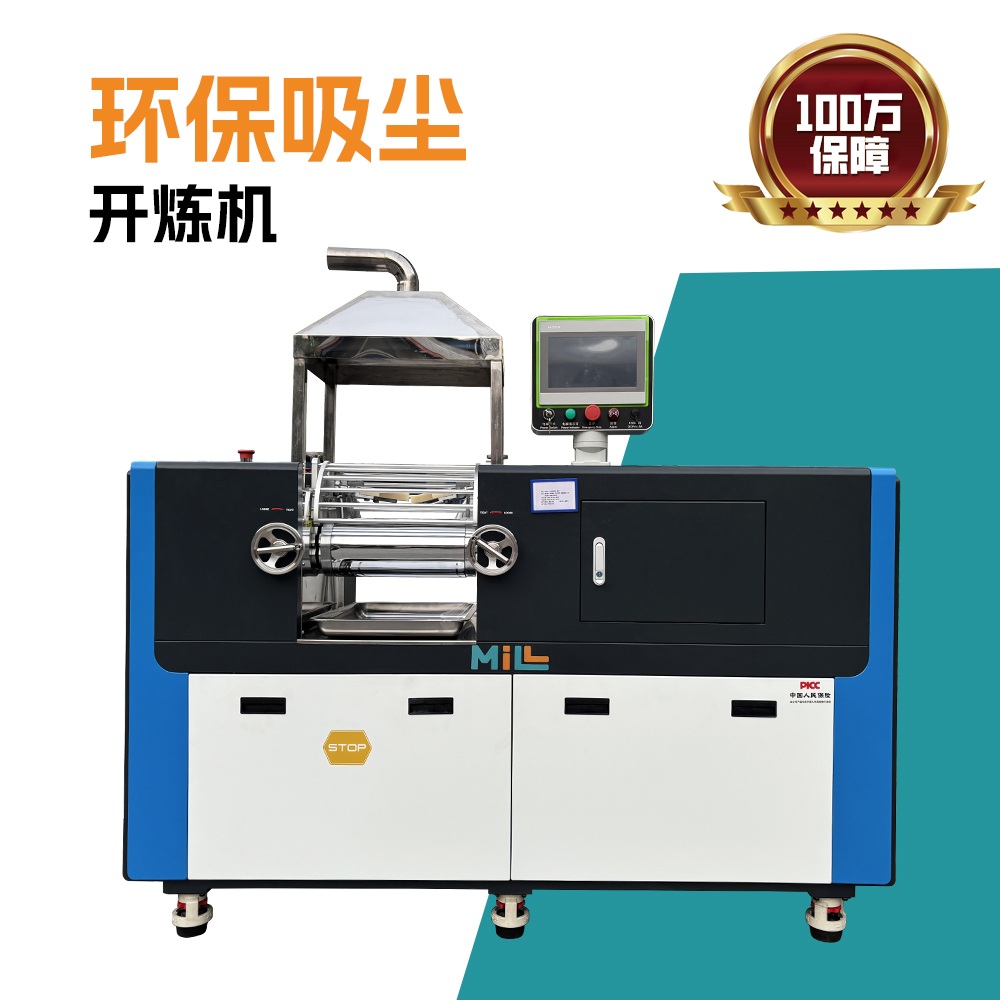
开炼机的分散效果本质上依赖辊筒对胶料的剪切与挤压作用,因此设备结构精度是前提。比如辊筒的表面硬度与光洁度,会影响胶料的粘辊状态与受力均匀性;辊距调节的精度与稳定性,直接决定了胶料受到的剪切力大小是否一致;辊筒长径比、速比设计是否合理,也会影响混炼效率与分散均匀度。此外,挡胶板的密封性、传动系统的运行稳定性,也会在长期生产中影响分散效果的一致性。
再好的设备也需要匹配合理的工艺参数才能发挥作用。比如辊温设置过高,会导致胶料过早塑化、黏度下降,剪切作用减弱,分散效果变差;辊速与速比的设置,需要结合胶种特性与配方调整,硬胶和软胶的最优参数差异很大;投料顺序、混炼时间也会影响分散效果,比如小料如果在胶料塑化不充分时加入,很容易抱团难以分散。
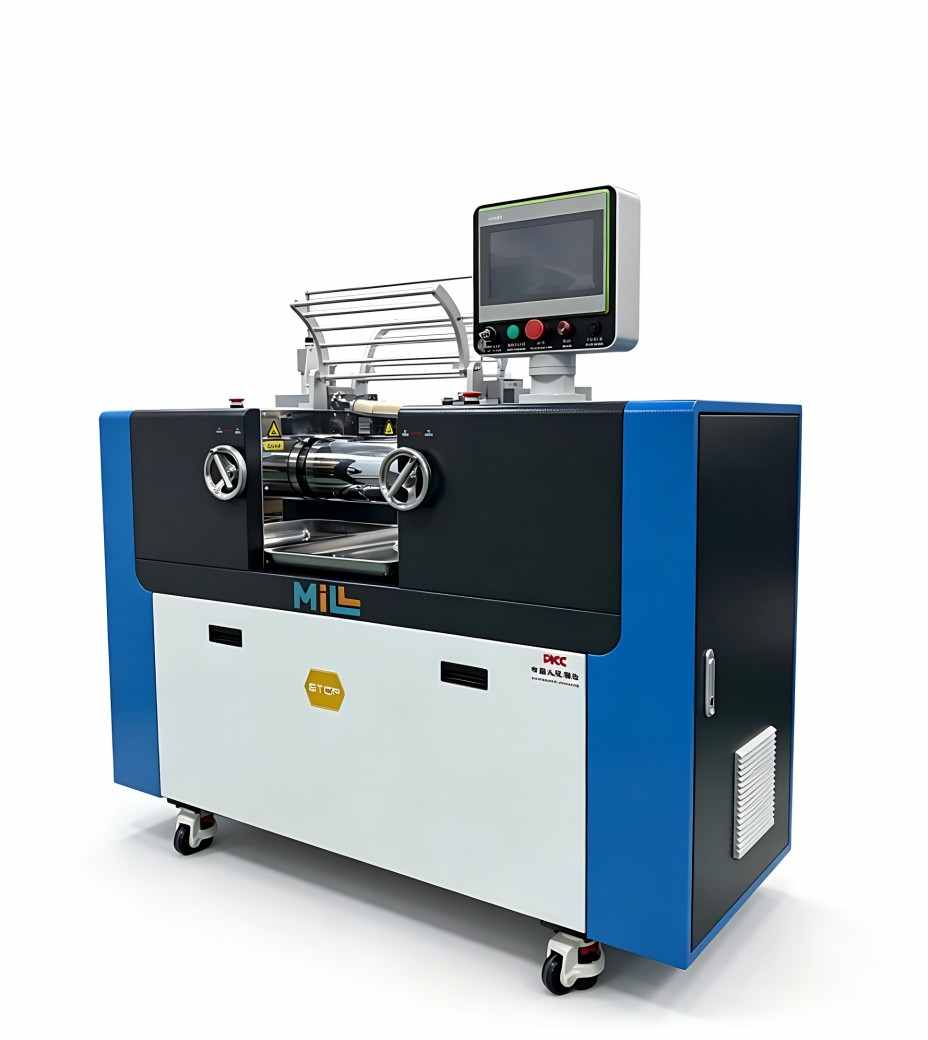
开炼机的混炼过程离不开人工或程序化操作,操作手法的一致性会直接影响分散效果。比如翻胶、打三角包的频次与手法不规范,会导致部分胶料没有得到充分剪切;投料不均匀、不及时清理粘辊的老旧胶料,也会造成批次间的分散质量波动。
针对上述三个维度的影响因素,工厂可以从设备升级、工艺优化、操作规范三个层面逐步改善。
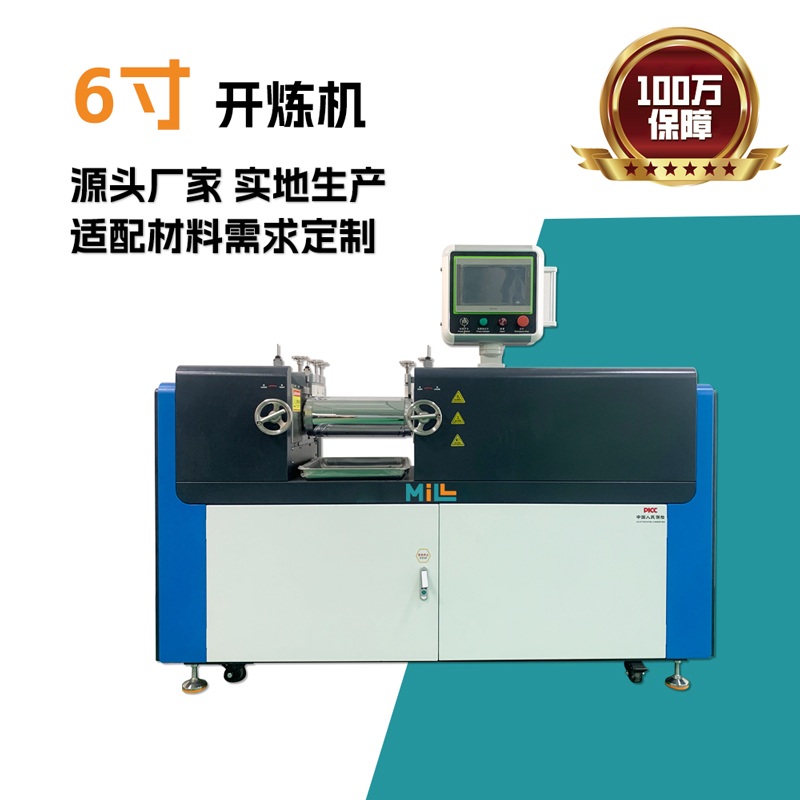
设备层面:如果现有开炼机辊距调节精度不足、辊筒磨损严重,可考虑更换高精度辊筒或升级调节系统;对于分散性要求较高的高端制品,可选择辊筒表面处理工艺更优、速比可调范围更大的机型。密尔(广东)橡塑机械生产的开炼机,采用高精度辊距调节结构与高耐磨辊筒表面处理工艺,可稳定控制剪切精度,为分散性达标提供可靠基础。
工艺层面:建议针对不同胶种、配方做工艺验证,找到最优的辊温、辊速、混炼时间组合;优化投料顺序,先将生胶塑炼至合适黏度,再逐步加入小料、填料,最后加硫化剂,减少组分抱团的概率。
操作层面:制定标准化操作流程,明确翻胶、打卷的频次与手法,统一每批料的操作规范,减少人为因素导致的质量波动。
很多工厂选型时容易盲目追求高转速、大容积,却忽略了自身产品对分散性的要求。实际上,设备配置需要和生产需求匹配:如果生产对分散性要求极高的高端密封件、特种橡胶制品,建议优先考虑辊筒精度、速比调节范围等参数;如果是大宗通用制品,可在保证分散性达标的前提下兼顾产能。
如果您不确定自己的配方和工况适合什么配置的开炼机,可提供具体的胶种、产能、质量要求等信息,获取针对性方案建议。如需结合实际生产工况评估开炼机炼胶分散性的优化空间,可联系密尔橡塑的技术团队沟通。
 当前位置: