公司新闻
 热门搜索:
 更新时间:2026-10-19
 点击次数:0
很多橡胶生产一线的技术人员关注开炼机炼胶技巧,本质上是想在保证胶料性能稳定的前提下,提升生产效率、降低不良品率。实际上,炼胶效果没有通用的“标准答案”,核心是结合胶种特性、配方要求与设备状态,在各环节精准控制操作细节。本文梳理了炼胶全流程的核心控制要点,供生产技术与管理人员参考。
很多炼胶质量问题源于准备阶段的疏忽,做好前置检查能大幅减少工艺波动。首先是胶料预处理,需根据胶种特性控制预热温度与时间,避免冷硬胶块直接上辊导致塑炼不均、辊筒受力异常。其次是设备预检查,确认辊筒表面无划痕异物、辊距调节灵活、润滑与安全装置正常,避免生产中途停机影响胶料质量。最后是物料复核,对照配方确认配合剂种类与称量精度,避免错配漏配导致整批胶料报废。
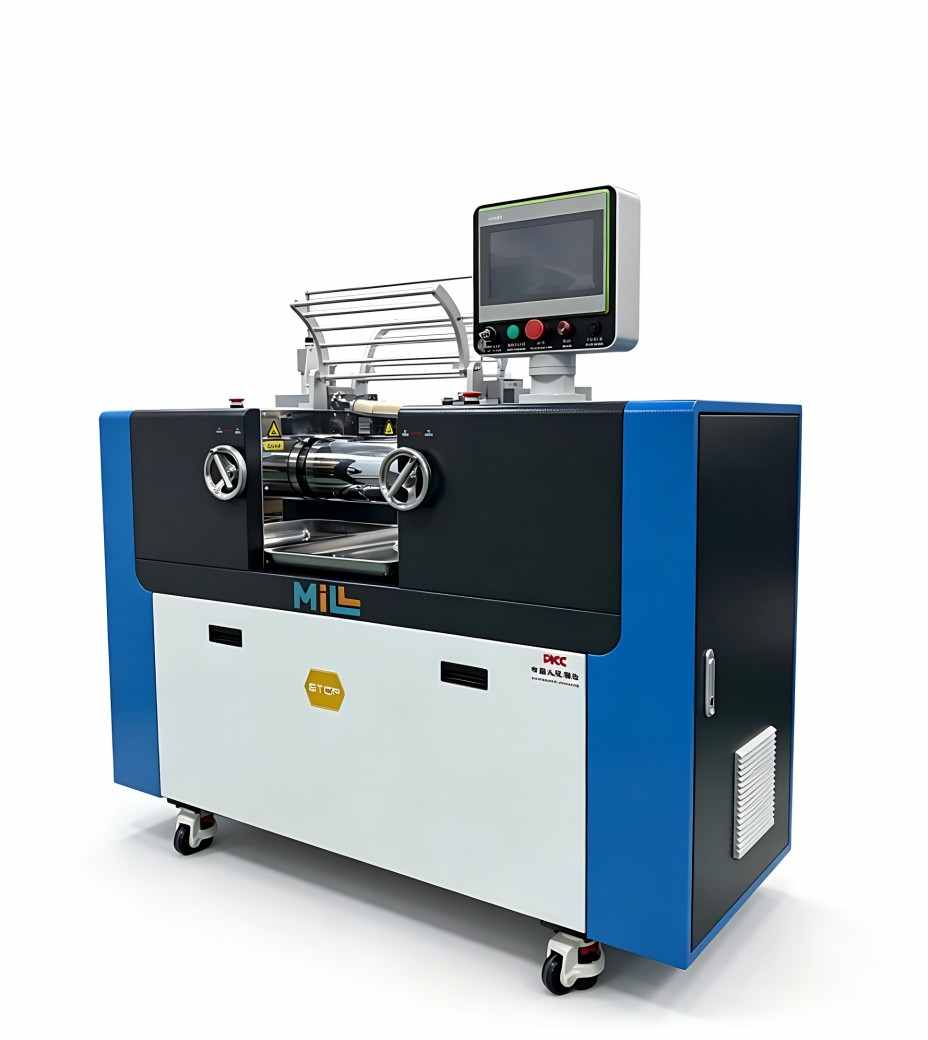
掌握开炼机炼胶技巧的关键,在于对塑炼、混炼两个核心环节的精准控制,不同阶段的操作侧重点存在明显差异。
塑炼的核心目标是让生胶获得合适的可塑性,方便后续混炼与成型。操作时需根据胶种特性调整辊温与辊距,薄通过程中保证胶料均匀通过辊缝,避免局部塑炼不足或过度。不同类型生胶的塑炼节奏存在差异,比如合成胶与天然胶的塑炼难度不同,不能直接照搬同一套流程。塑炼完成后可适当放宽辊距,让胶料均匀包辊,为混炼做好准备。
混炼是决定胶料最终性能的关键环节,核心是让各类配合剂均匀分散在胶料中。添加配合剂需遵循配方要求的顺序,小料、难分散试剂可先加,大料、易分散物料后加,避免因添加顺序不当导致分散不均。混炼过程中要配合规范的翻炼操作,比如三角包、打卷等方式,让胶料各部分充分受剪切,避免出现“死角”。辊温控制同样重要,温度过高易出现焦烧,温度过低则会延长混炼时间、增加能耗。
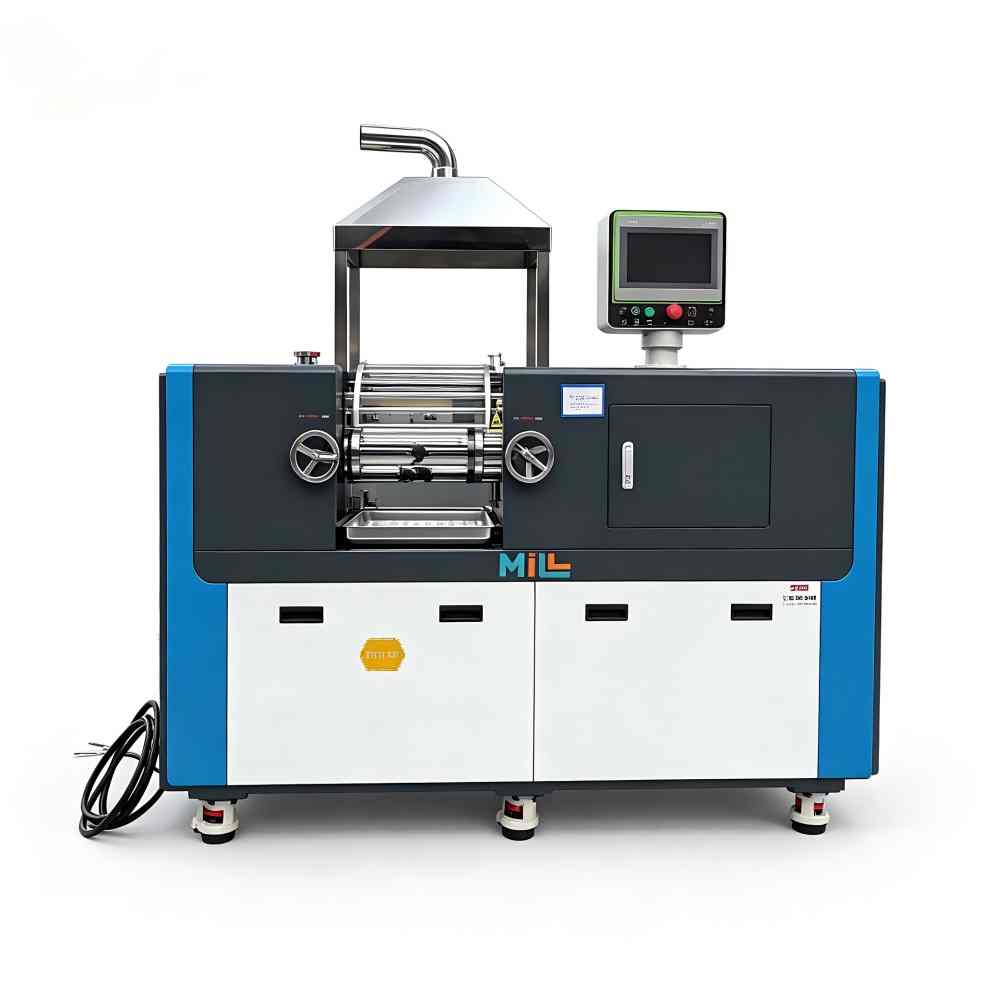
实际生产中,不少操作误区会直接影响炼胶效果。比如为了赶产量随意缩短混炼时间,会导致配合剂分散不均,最终制品的力学性能、耐老化性能不达标;还有操作人员为了加快速度一次性加入过多配合剂,容易出现粉料飞扬、分散不匀的问题。另外,设备状态对炼胶质量的影响容易被忽略,比如辊筒磨损、辊距校准不准,会导致胶料受剪切力度不均匀,同一批胶料性能波动较大。
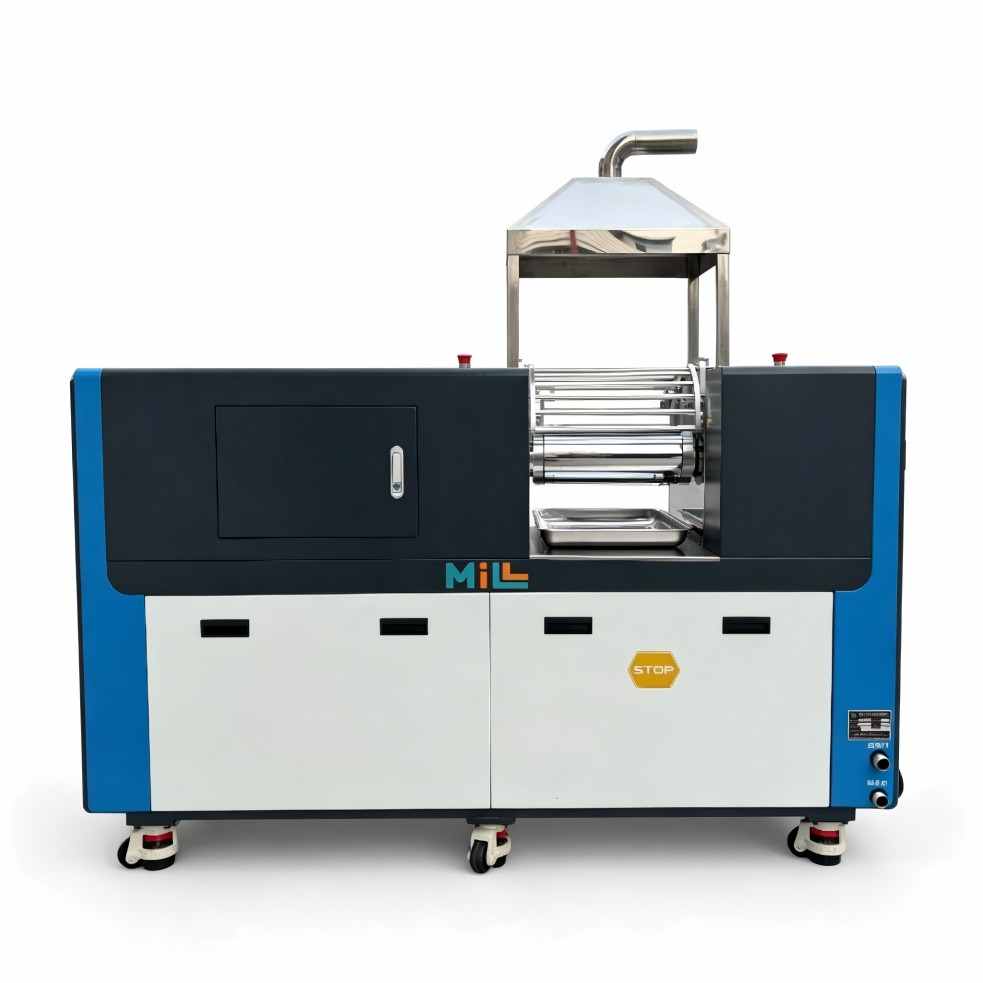
针对这些问题,除了建立标准化操作规范、加强人员培训外,也可以通过设备升级降低操作难度。密尔(广东)橡塑机械生产的开炼机配备精准的辊距调节与温度监测系统,可辅助操作人员更稳定地控制炼胶参数,减少人为操作带来的质量波动。
不同下游行业对胶料的性能要求不同,炼胶的侧重点也有差异。比如轮胎制造对胶料均匀性、力学性能要求高,混炼环节的控制精度要求也更高;普通橡胶杂件生产,可在保证性能达标的前提下优化操作流程,提升生产效率。对于新能源材料、特种橡胶等领域的特殊配方,往往需要调整炼胶工艺甚至定制设备来适配需求。
总的来说,开炼机炼胶技巧的核心是“匹配”——让操作参数、设备状态与配方要求相匹配,才能兼顾质量与效率。如果您在开炼机选型、炼胶工艺优化或设备维护方面有具体疑问,可结合您的配方、产能与工况需求,与密尔(广东)橡塑机械的技术团队沟通,获取针对性的建议与方案。
 当前位置: